


Tutti i prodotti
-
Servizi dello stampaggio ad iniezione
-
Servizio di plastica dello stampaggio ad iniezione
-
Stampaggio ad iniezione doppio del colpo
-
stampaggio ad iniezione di precisione
-
Stampaggio ad iniezione del singolo colpo
-
Stampaggio ad iniezione di Overmolding
-
stampaggio ad iniezione dell'OEM
-
inserisca lo stampaggio ad iniezione
-
Stampaggio ad iniezione di elettronica
-
Stampaggio ad iniezione del silicone
-
Il servizio della pressofusione
-
 RecebIl cliente vi vuole produrre il loro prodotto perché erano felici con i risultati con le vostre precedenti produzioni.
-
SeanBuon lavoro di squadra – buoni fornitori, azioni veloci e buona gente da entrambi i lati che lavorano insieme…. Grazie.
-
ChrisI ringraziamenti per preoccuparsi abbastanza da reagire, pensano diversamente ed innovano con noi – qui ancora in questa occasione per trovare questa alternativa – molto apprezzata da noi in RnD,
-
RaffySì, state facendo il lavoro eccellente, grazie Welson, undesratnd che di I è così difficile
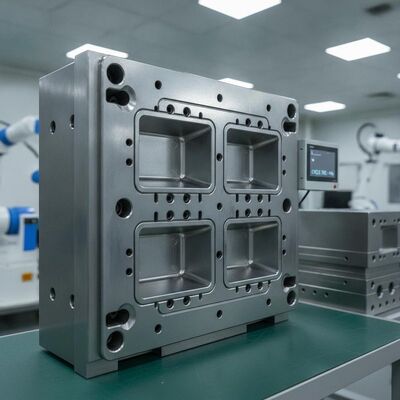
Sistema di stampaggio a iniezione a canale caldo con tecnologia a cancello a valvola per tempi di ciclo ridotti ed eliminazione degli sprechi di materiale


| Luogo di origine | Xiamen, Cina |
|---|---|
| Marca | KDET |
| Certificazione | ISO 9001:2015 |
| Numero di modello | KD-HR-VG004 |
| Quantità di ordine minimo | 1 set di stampi |
| Prezzo | Based on cavity count and manifold complexity |
| Imballaggi particolari | Robusta cassa in legno con protezione antiruggine per i componenti del canale caldo |
| Tempi di consegna | Muffa da 20-30 giorni lavorativi; Produzione 7-15 giorni |
| Termini di pagamento | T/T, L/C a vista |
| Capacità di alimentazione | 20-40 set di stampi al mese |
Dettagli
| Tipo a canale caldo | Otturazione a valvola, punta calda, ugello multi-punta | Sistema collettore | Compatibile con HASCO, DME, YUDO, INCOE e Synventive |
|---|---|---|---|
| Controllo della temperatura | Regolatore PID multizona con precisione di ±1°C | Configurazione degli ugelli | Compatibile con gate singolo/multi-drop/edge |
| Risparmio di materiale | Fino al 100% di eliminazione del corridore | Riduzione del tempo di ciclo | 15%-35% rispetto al canale freddo |
| Materiale della muffa | 718H, H13, S136, NAK80 | Vita della muffa | 500.000 – 1.000.000 di scatti |
| Macchina per iniezione | 100T – 800T | ||
| Evidenziare | Sistema a canale caldo con tecnologia a cancello a valvola,Stampo a canale caldo con tempi di ciclo ridotti,Sistema di stampaggio a iniezione a canale caldo per l'eliminazione degli sprechi di materiale |
||
Descrizione di prodotto
KDET offre servizi avanzatisistemi di stampaggio ad iniezione a caldoche massimizzano l'efficienza della produzione eliminando i rifiuti dei conduttori a freddo e riducendo significativamente i tempi di ciclo.I nostri stampi a caldo integrano tecnologie di porta valvola premium e punta calda di produttori leader tra cui HASCO, DME, YUDO, INCOE e Synventive. Con controllo della temperatura PID multi-zona che raggiunge una precisione di ± 1 °C su tutto il collettore,i nostri sistemi di scarico a caldo offrono una qualità di fusione e prestazioni di gate costanti durante le serie di produzione prolungateDal 2007, abbiamo progettato e costruito oltre 800 stampi per applicazioni di alto volume in tutto il mondo.
Forza della società:800+ stampi per caldaia consegnati dal 2007 Controllo PID multi-zona ±1°C Riduzione del tempo di ciclo 15%-35% Zero sprechi di materiale per caldaia Compatibile con tutte le principali marche di caldaia ISO 9001:Impianto certificato 2015.
Soluzioni di muffe a caldo
Il sistema a caldo rappresenta uno degli investimenti più importanti nell'efficienza dello stampaggio ad iniezione.Mantenendo la plastica in uno stato fuso all'interno del collettore e consegnandola direttamente a ciascun cancello della cavitàIl nostro team di ingegneri esegue un'analisi dettagliata del ROI per ogni progetto.dimostrare come la tecnologia dei caldaioli si ripaghi in genere entro 6-12 mesi solo attraverso il risparmio di materiali.
Caratteristiche chiave- Controllo di precisione della porta della valvola:I nostri sistemi di valvola di cancello forniscono un controllo indipendente dell'apertura e della chiusura di ogni cavità, consentendo il riempimento sequenziale, l'ottimizzazione della famiglia di muffe e vestigia di cancello esteticamente superiore.L'azionamento del perno della valvola può essere idraulico o pneumatico con tempi di risposta inferiori a 50 ms.
- Controllo della temperatura multizona:Ogni zona del collettore, ugello e bocchetta dello spruzzatore sono monitorati e controllati in modo indipendente tramite controllori PID mantenendo una precisione di ± 1 °C.La registrazione dei dati di temperatura in tempo reale garantisce una completa tracciabilità dei processi per la documentazione sulla qualità.
- Progettazione ottimizzata dei manifold:Gli arrangiamenti dei collettori naturalmente equilibrati o reologicamente equilibrati garantiscono una distribuzione uniforme della fusione in ogni cavità indipendentemente dalla posizione geometrica.La geometria del canale di flusso è ottimizzata attraverso l'analisi del flusso di muffa per un minimo calo di pressione e sforzo di taglio.
- Eliminazione dei rifiuti materiali:Eliminando del tutto il cold runner, i nostri sistemi di hot runner risparmiano il 15%-40% del consumo totale di materiale rispetto agli stampi cold runner.Ciò si traduce in un notevole risparmio di costi per produzione.
- Riduzione del ciclo:Senza attendere la solidificazione del conduttore a freddo, la parte del ciclo limitata al raffreddamento può essere ridotta del 15%-35%. In combinazione con una progettazione ottimizzata del canale di raffreddamento,si ottengono abitualmente riduzioni del tempo totale del ciclo del 20%-40%.
- Compatibilità del marchio:Integriamo i sistemi di caldaia da tutti i principali produttori ∙ HASCO, DME, YUDO, INCOE, Synventive, Mold-Masters, Husky,e Ewikon, che consente di standardizzare il marchio preferito per i pezzi di ricambio e la costanza del servizio.
| Parametro | Specificità |
|---|---|
| Tipo di corridore a caldo | Valvola di ingresso (idraulica/pneumatica), punta calda, punta multipla, porta di bordo |
| Configurazione multiforme | Nozzolo singolo, Multi-drop (2-96 nozzle), Compatibile con lo stampo in pila |
| Controllo della temperatura | PID multizona; zone da 1 a 48; precisione ± 1°C; intervallo 0-450°C |
| Compatibilità del marchio | HASCO, DME, YUDO, INCOE, Synventive, Mold-Masters, Husky, Ewikon |
| Risparmi materiali | 15%-40% del peso totale del colpo (rispetto all'equivalente del colpo a freddo) |
| Riduzione del tempo di ciclo | Riduzione del tempo di raffreddamento del 15%-35%; riduzione del ciclo totale del 20%-40% |
| Materiale di muffa | 718H, H13, S136, NAK80, P20 |
| Vita della muffa | 500,000 ¢ 1,000,000 colpi con sostituzione programmata del riscaldatore e della termocoppia |
| Distanza della macchina di iniezione | 100T 800T con interfaccia per il controller a caldo |
| Standard di base per muffe | HASCO, DME, LKM, FUTABA, dimensioni personalizzate disponibili |
- Imballaggi ad alto volume:Contenitori, tappi e chiusure a parete sottile in cui la riduzione del tempo di ciclo si traduce direttamente in una produzione giornaliera significativamente più elevata e in costi unitari più bassi.
- Interni ed esteriori di automobili:Componenti del cruscotto, pannelli di rivestimento delle porte, supporti per paraurti e raccolte di griglie che richiedono una qualità estetica della superficie e nessun segno di vestigio della tecnologia delle porte delle valvole.
- Consumi medici:Barili di siringhe, piastre di Petri e contenitori di campioni in cui la purezza del materiale e l'eliminazione del materiale di ristoro sono fondamentali per la conformità normativa.
- elettronica di consumo:Gli alloggiamenti per computer portatili, le cornici per smartphone e le custodie per dispositivi indossabili in cui la stampatura a parete sottile e la qualità dei cancelli cosmetici sono essenziali per l'aspetto del prodotto di prima qualità.
- Formaggio di grandi parti:Pallet, scatole, componenti di mobili e pannelli di elettrodomestici in cui il peso del conduttore a freddo sarebbe poco economico e il tempo di raffreddamento domina il tempo di ciclo.
Caso di successo del settore:Un produttore di imballaggi del sud-est asiatico che produce stampi per tappi per bottiglie a 24 cavità consumava il 35% di ogni scatto come rifiuti da cold runner con materiale PET a 2,80 dollari/kg.Abbiamo convertito il loro attrezzatura in un sistema di porta valvola a caldo, eliminando completamente i rifiuti dei corridori e riducendo il tempo di ciclo da 12,5 secondi a 8,8 secondi (riduzione del 30%).000 tappi per stampoIl sistema di caldaia ha raggiunto il pieno ROI entro 8 mesi di funzionamento.
Ciclo di produzione
- Analisi del flusso di muffa e del corridore:2 - 3 giorni lavorativi
- Modello di stampo e di manifold:5-8 giorni lavorativi ️ Progettazione 3D completa integrando il collettore del corridore caldo, i canali di raffreddamento e il sistema di espulsione
- Fabbricazione di muffe20-30 giorni lavorativi ️ lavorazione di precisione, integrazione dei collettori, montaggio a caldo e cablaggio
- Commissioni di Hot Runner:1 - 2 giorni lavorativi
- Produzione:7 - 15 giorni lavorativi
| Parametro | Dettagli |
|---|---|
| MOQ della muffa | 1 set (con sistema di scarico a caldo configurato secondo le vostre esigenze) |
| MOQ delle parti | 5,000 pezzi per serie di produzione |
| Tempo di produzione della muffa | 20-30 giorni lavorativi (compresa l'integrazione dei corridori caldi) |
| Tempo di esecuzione del campione | Incluso nella fase di prova e messa in servizio dello stampo |
| Tempo di produzione | 7-15 giorni lavorativi dopo l'approvazione della muffa |
| Condizioni di pagamento | T/T 40% di acconto (coperto acquisto a caldo), 60% prima della spedizione |
D: Qual è la cronologia del ROI per l'aggiornamento da "cold runner" a "hot runner"?
R: Il ROI tipico è raggiunto entro 6-12 mesi per la produzione ad alto volume.eliminazione del lavoro di movimentazione/riciclaggio dei corridori, e una migliore qualità delle parti con meno rifiuti.
D: Potete aggiungere un caldo a un caldo?
R: Nella maggior parte dei casi, no. I sistemi a caldo richiedono modifiche significative alla progettazione della piastra dello stampo, inclusa l'elaborazione di manifold pocket, le posizioni del foro dell'ugello e le considerazioni di espansione termica.La costruzione di un nuovo stampo a caldo è in genere più conveniente e offre prestazioni migliori rispetto al retrofitting.
D: Quale marca di corridori sexy consiglia?
R: Non siamo soggetti a marchi e consigliamo in base alle vostre esigenze specifiche.YUDO offre prezzi competitivi per la produzione asiatica. Mold-Masters e Husky forniscono funzionalità avanzate di porta di valvola sequenziale.
D: Quali interventi di manutenzione sono richiesti per i sistemi a corrente calda?
R: La manutenzione preventiva raccomandata ogni 50.000-100.000 colpi include la calibrazione della termocoppia, il controllo della resistenza del riscaldatore, l'ispezione della punta dell'ugello e la pulizia del collettore.La sostituzione del perno della valvola e dell'inserto del cancello è in genere richiesta a 300Forniamo un programma di manutenzione dettagliato e possiamo fornire kit di ricambi con la consegna dello stampo.
Prodotti raccomandati
